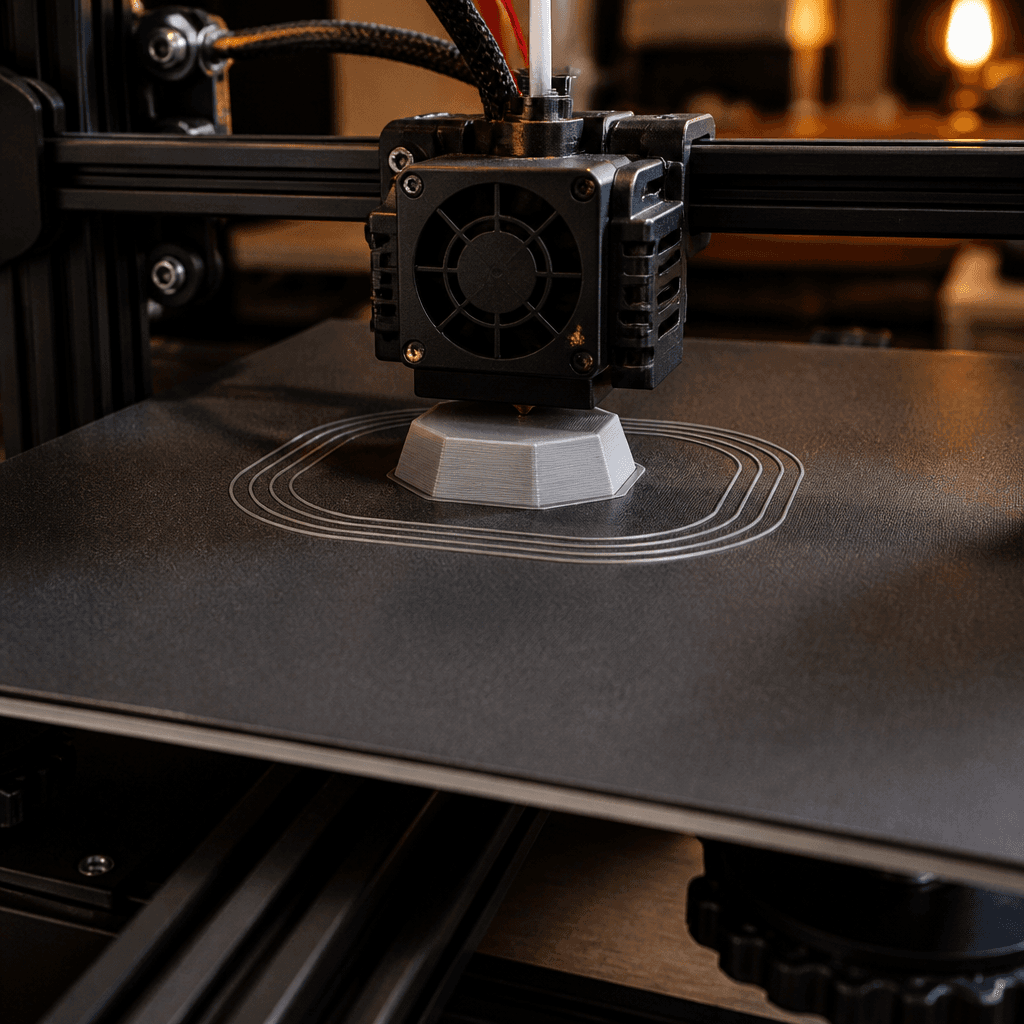
Você começa uma impressão e a primeira linha sai falhada, fina ou nem gruda direito? O skirt loop existe justamente para dar ao bico alguns segundos de preparação antes de ele entrar na peça.
Ele é uma ou mais linhas impressas ao redor do modelo, mas sem encostar nele. O material que sai nessas linhas ajuda a preencher o bico, estabilizar o fluxo e mostrar rapidamente se a mesa está bem nivelada.
Não parece uma configuração importante. Na prática, economiza muita impressão perdida.
O que o skirt loop faz
O skirt tem três funções principais:
- •preparar o fluxo de filamento antes da primeira parede;
- •remover restos de material queimado ou endurecido na ponta do bico;
- •permitir conferir a aderência e a altura inicial da mesa.
Se a linha do skirt sai redonda, contínua e bem presa, é um bom sinal. Se ela fica quebrada, solta ou muito achatada, você descobre o problema antes de a impressora gastar horas na peça.
O skirt também ajuda em impressoras que demoram alguns segundos para estabilizar a extrusão. Isso é comum depois de uma troca de filamento, em materiais como TPU ou quando o bico ficou parado e perdeu pressão interna.
Skirt não é brim nem raft
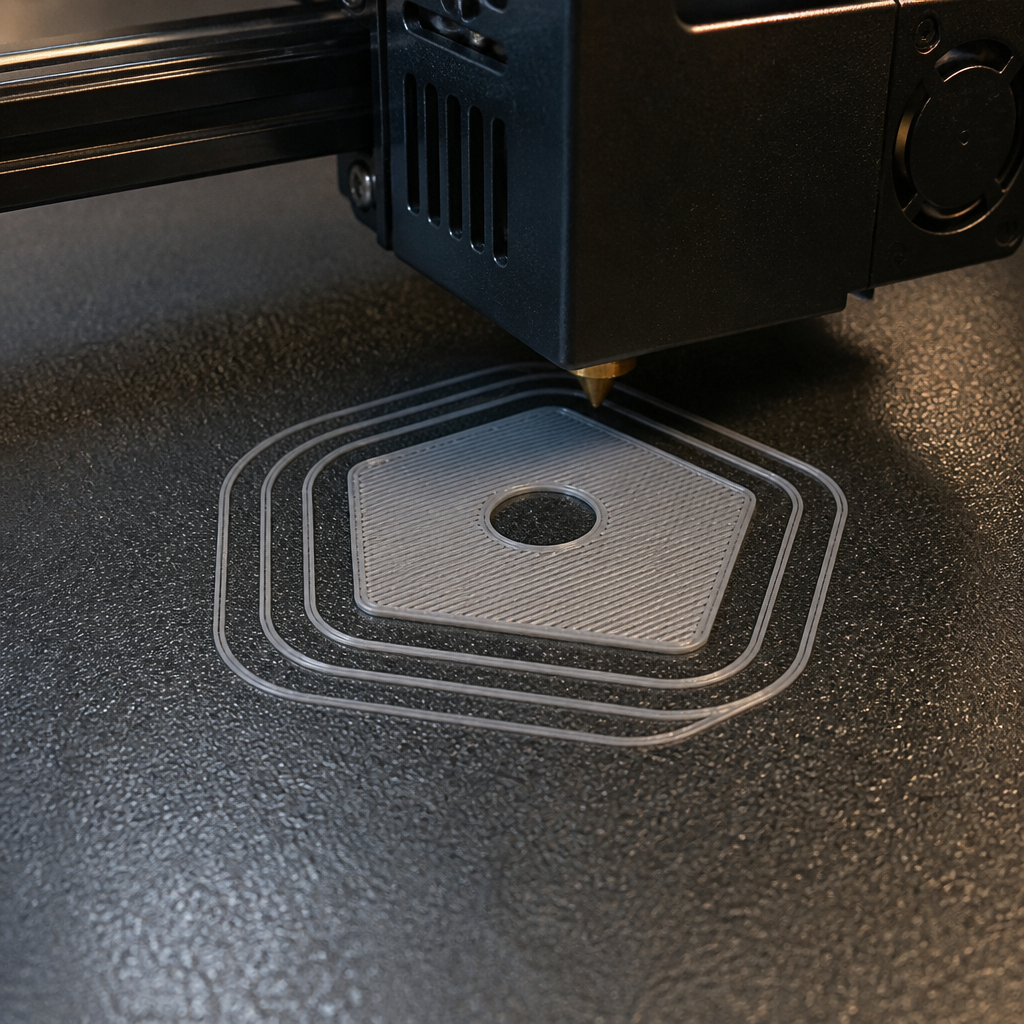
Essa confusão é comum. O skirt fica separado da peça. Ele não aumenta a área de contato do modelo com a mesa.
O brim encosta na peça e cria uma borda extra para melhorar a aderência e reduzir warping. Já o raft cria uma base inteira sob o modelo. Os dois podem ajudar contra descolamento, mas aumentam o consumo e deixam trabalho de remoção.
Portanto, aumentar o número de skirt loops não vai corrigir uma peça que está soltando da mesa. Nesse caso, o problema está em temperatura, limpeza, nivelamento, altura Z ou área de contato.
Valores recomendados para começar
Para a maioria das impressões em PLA, comece com 2 loops, distância de 4 mm da peça e altura de 1 camada. É o suficiente para preparar o bico sem desperdiçar muito material.
| Situação | Skirt loops | Distância | Altura |
|---|---|---|---|
| PLA no uso diário | 2 | 3 a 5 mm | 1 camada |
| PETG | 2 a 3 | 4 a 6 mm | 1 camada |
| ABS ou ASA | 3 | 5 a 8 mm | 1 camada |
| TPU | 2 a 3 | 3 a 5 mm | 1 camada |
| Primeira impressão após manutenção | 3 a 5 | 4 a 6 mm | 1 camada |
Esses valores são ponto de partida, não uma regra fixa. Em uma impressora bem ajustada, 1 ou 2 loops normalmente bastam.
Evite usar 10 ou 20 loops como tentativa de corrigir uma extrusão ruim. Isso apenas gasta filamento e adia o diagnóstico. Se o fluxo continua falhando depois de várias linhas, confira bico, engrenagem do extrusor, temperatura e caminho do filamento.
Onde encontrar a configuração
No Bambu Studio e no OrcaSlicer, a opção costuma aparecer nas configurações de aderência ou na seção de skirt e brim. Procure por nomes como Skirt loops, Skirt distance e Skirt height.
No Cura, os nomes mais comuns são Skirt Line Count, Skirt Distance e Skirt/Brim Minimum Length. Ative a visibilidade das configurações se alguma delas não aparecer na busca.
No PrusaSlicer, procure por Loops, Distance from object e Skirt height, dentro das opções de skirt e brim.
A posição exata pode mudar conforme a versão e o perfil da impressora. A busca interna do fatiador costuma ser o caminho mais rápido.
Como escolher o número de loops
O número de loops define quantas voltas o bico dará ao redor da peça. Mais loops significam mais tempo para o fluxo estabilizar, mas também aumentam o consumo.
Use 1 loop quando a impressora já tem uma linha de purga confiável e você só quer uma verificação rápida da primeira camada.
Use 2 ou 3 loops no uso normal. É a configuração mais equilibrada para PLA e PETG.
Use mais loops quando o bico costuma começar a impressão com atraso, quando você trocou o filamento ou quando precisa observar melhor a primeira camada. Para uma impressora com extrusão inconsistente, o skirt pode revelar o defeito, mas não vai consertá-lo.
Distância: perto ou longe da peça?
A distância define o espaço entre o skirt e o contorno do modelo. Entre 3 e 6 mm funciona bem na maioria dos casos.
Distância muito pequena pode fazer o skirt se juntar à peça. Isso dificulta a remoção e pode deixar uma rebarba na lateral. Distância grande demais desperdiça área da mesa e torna o teste menos útil, principalmente em modelos pequenos.
Para peças que ocupam quase toda a mesa, reduza a distância para 2 ou 3 mm, desde que o skirt ainda não encoste no modelo. Se não houver espaço, desative o skirt ou use uma linha de purga na lateral, quando o perfil da impressora oferecer essa opção.
Skirt com mais de uma camada vale a pena?
Na maioria dos casos, não. O skirt foi pensado para preparar a primeira camada. Usar 1 camada é suficiente para conferir o fluxo inicial.
Um skirt de 2 ou 3 camadas pode ser útil em situações específicas, como uma impressão que começa com muitas linhas finas, uma máquina que precisa de mais tempo para estabilizar ou um teste visual de temperatura e fluxo. Mesmo assim, não confunda isso com reforço de aderência.
Se a primeira camada da peça está soltando, aumentar a altura do skirt não vai transferir aderência para o modelo.
Como saber se o skirt está correto
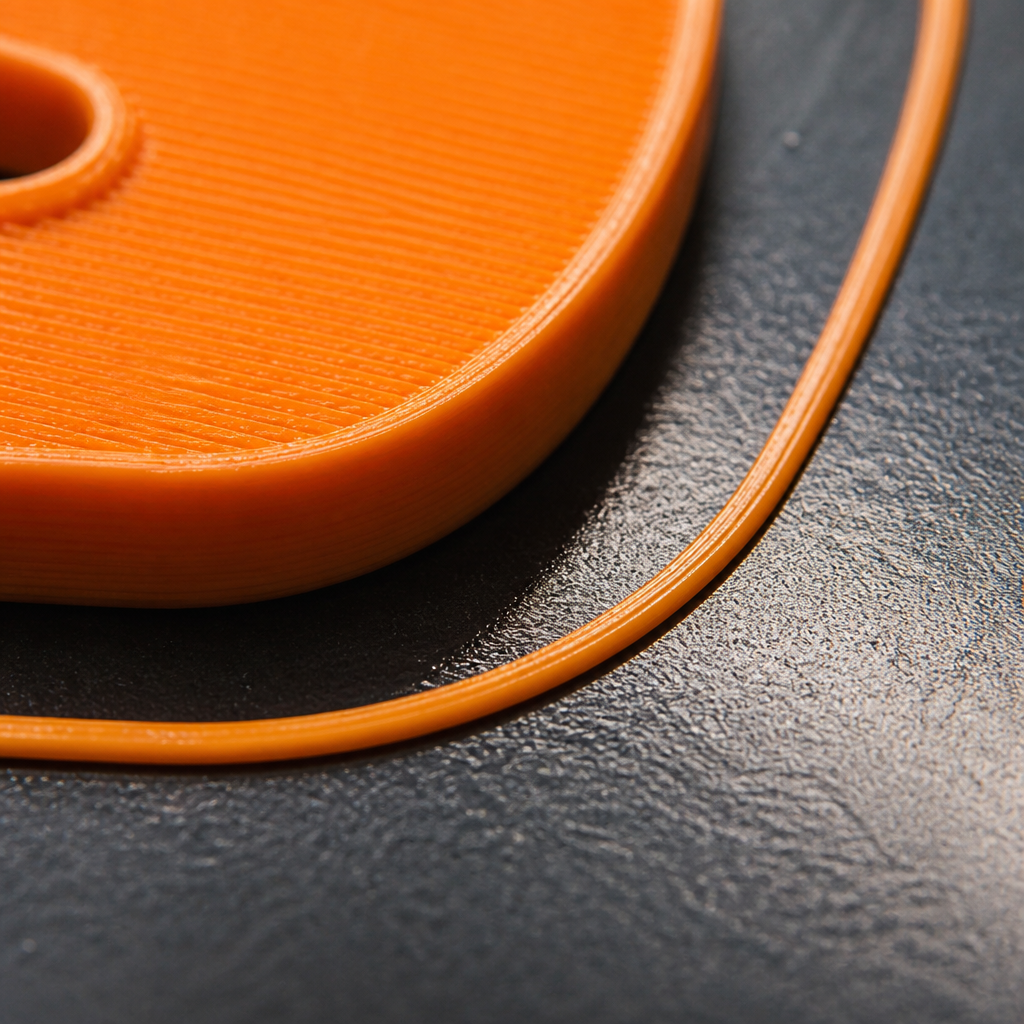
Observe a primeira volta saindo do bico. A linha deve ser contínua, sem falhas longas. Ela precisa encostar na mesa, mas não ficar esmagada a ponto de virar uma fita muito larga.
Se há espaços entre os trechos, o bico pode estar alto demais, o fluxo inicial pode estar baixo ou o filamento pode não ter sido carregado corretamente.
Se a linha fica muito transparente e extremamente achatada, o bico pode estar baixo demais. Isso pode dificultar a extrusão e marcar a mesa.
Depois de ajustar, faça uma impressão simples e observe também a primeira camada da peça. O skirt é um teste rápido, não uma calibração completa.
Configuração recomendada para começar
Para um perfil geral, use:
- •Skirt loops: 2;
- •Skirt distance: 4 mm;
- •Skirt height: 1 camada;
- •Altura da primeira camada: 0,20 mm, se esse for o padrão da sua impressora;
- •Skirt minimum length: 0, quando você quer controlar o número de voltas manualmente.
Se o seu fatiador usa comprimento mínimo em vez de apenas loops, comece com 100 a 150 mm. Ajuste esse valor se a linha ainda não for suficiente para limpar e pressurizar o bico.
O melhor skirt é o menor que cumpre a função. Duas voltas bem impressas normalmente resolvem a preparação do bico e ainda deixam claro se existe algum problema na primeira camada.